Cincelado y repujado: cómo se levanta el relieve en la chapa
Una chapa de cobre de medio milímetro no se corta ni se funde para adquirir volumen: se desplaza. El metal cede bajo golpes pequeños y repetidos, se estira por unas zonas, se recoge por otras y acaba sosteniendo una forma que antes solo existía sobre el papel.
Estas páginas reúnen, de forma ordenada, lo que ocurre en un banco de cincelador entre el momento en que se elige la chapa y el momento en que la pieza queda patinada y sujeta a su soporte.
Chapa y espesorPez de cinceladorFormas de cincelRecocidoFondo y texturaPátina
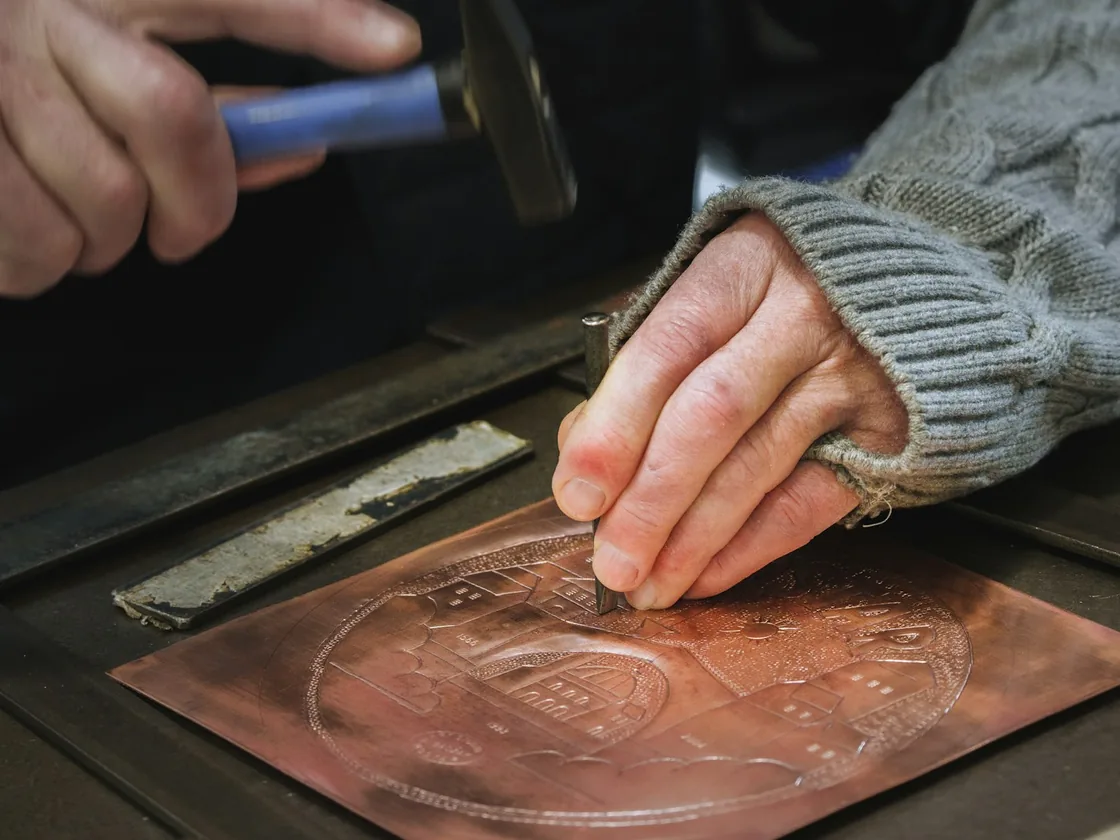
Trazado de las líneas maestras sobre chapa de cobre, con cincel trazador y martillo de cincelar.
01
Dos maneras de empujar el mismo metal
El repujado trabaja por el reverso y empuja el metal hacia fuera: lo que en la parte trasera es un hundimiento, en la cara buena aparece como un bulto. El cincelado hace lo contrario, actúa por el anverso y define los perfiles, hunde los planos que deben quedar atrás y aprieta la superficie hasta dejarla limpia. Ninguna de las dos técnicas basta por sí sola cuando el relieve tiene cierta profundidad, así que la chapa se voltea muchas veces a lo largo del trabajo.
La herramienta no corta: no hay viruta ni arranque de material. Un cincel de cincelador tiene el extremo romo, pulido y de una forma concreta, y lo que hace es transmitir el golpe del martillo a un punto muy pequeño de la superficie. El metal se adelgaza donde se estira y se engrosa donde se recoge, y esa diferencia es la que hay que vigilar durante todo el proceso.
Por debajo de la chapa siempre hay algo que la sostiene y a la vez la deja moverse. Esa es la función de la pez: un soporte lo bastante firme para que el golpe no se pierda y lo bastante blando para que el metal pueda bajar cuando se le pide.
02
Lo que se explica en estas páginas
El material está organizado siguiendo el orden real de un trabajo, desde la elección de la chapa hasta el acabado. Cada apartado se puede leer por separado, pero el sentido de muchas decisiones solo se entiende viendo lo que viene antes y después.
- Chapa de cobre, latón y plataQué diferencia hay entre ellas al golpe y qué espesores resultan manejables según el tamaño y la profundidad del relieve.
- La pez y su composiciónDe qué está hecha la mezcla, cómo se ajusta su dureza y cómo se asienta y se retira la pieza sin deformarla.
- Los cincelesFamilias de herramientas según la forma del extremo: trazadores, embutidores, planeadores, matizadores y perfiladores.
- Paso del dibujo a la chapaCómo se fija el diseño sobre el metal y qué se traza antes de empezar a bajar el fondo.
- Recocido y acritudPor qué el metal se endurece mientras se trabaja, cuándo hay que ablandarlo y qué se hace después del calentamiento.
- Relieve, fondo y texturaCómo se construye el volumen por etapas y cómo se trata la superficie que rodea la figura.
- Borde, recorte y montajeQué hacer con el perímetro deformado y de qué maneras se sujeta la pieza terminada.
- Pátina y protecciónColoraciones químicas habituales, limpieza previa y capas de protección sobre el metal acabado.
03
Chapa de cobre, latón y plata: qué espesor aguanta cada trabajo
El cobre recocido es el material más agradecido: se estira mucho antes de romper, admite golpes profundos y avisa con claridad cuando se ha endurecido. El latón responde de forma más seca, sostiene mejor los perfiles nítidos y se agrieta antes si se le exige un estirado fuerte sin recocer; además su comportamiento cambia bastante según la proporción de cinc de la aleación. La plata de ley se trabaja con una suavidad parecida a la del cobre, pero obliga a calcular mejor el gasto de material y a ser más cuidadoso con el sobrecalentamiento.
El espesor manda sobre casi todo lo demás. Una chapa fina se mueve enseguida, pero se adelgaza en las cumbres del relieve y puede llegar a abrirse; una chapa gruesa aguanta volúmenes altos y bordes duros, aunque exige más golpes, más recocidos y más paciencia.
- 0,3–0,4 mm
- Relieves bajos, piezas pequeñas, placas decorativas y pruebas. Se deforma con muy poca fuerza y se marca con facilidad al manipularla.
- 0,5–0,8 mm
- El intervalo más habitual para relieve de altura media en cobre y latón. Permite bajar fondo y modelar sin que la superficie se vuelva peligrosa de fina.
- 0,9–1,2 mm
- Volúmenes profundos, piezas grandes y trabajos que van a llevar un borde doblado o un montaje con tornillos. Requiere recocidos frecuentes.
- Más de 1,2 mm
- Se reserva para piezas de gran formato o para acabados muy marcados con martillo. Es un material lento y poco indicado para empezar.
Antes de cortar la chapa
- Dejar un margen perimetral de dos o tres centímetros por fuera del dibujo: el borde se ondula siempre y conviene poder recortarlo al final.
- Desengrasar la superficie; los restos de aceite del almacén enturbian tanto el trazado como la pátina posterior.
- Recocer la chapa antes del primer golpe, aunque venga blanda de fábrica, para partir de un estado conocido.
- Marcar en el reverso una referencia de orientación, porque tras el primer volteo deja de ser evidente cuál era el arriba del dibujo.
04
La pez de cincelador: de qué está hecha y cómo se ajusta
La almohadilla de pez es el segundo material del taller en importancia, por detrás del propio metal. Se prepara en un recipiente poco profundo —una cazoleta semiesférica sobre un aro de cuero o una simple bandeja rígida— y su papel es sostener la chapa punto por punto mientras cede lo justo bajo el cincel.
La mezcla clásica combina tres ingredientes con funciones distintas. Una resina termoplástica, colofonia o pez de Borgoña, aporta la adherencia y el agarre. Una carga mineral en polvo, yeso muy fino, polvo de ladrillo o tierra tamizada, da cuerpo y regula la dureza. Y una pequeña proporción de materia grasa, sebo, aceite o cera, evita que el conjunto se vuelva quebradizo y salte en frío. Las proporciones no son fijas: se ajustan probando.
Cómo se corrige una pez que no responde
- Si el metal rebota y no baja, la mezcla está demasiado dura: se añade grasa en pequeñas cantidades y se homogeniza en caliente.
- Si la chapa se hunde en bloque y el golpe se pierde, falta carga mineral.
- Si se agrieta y se desprende de la cazoleta al enfriarse, sobra carga y falta resina.
- En invierno conviene una mezcla algo más grasa que en verano; la temperatura del taller cambia el comportamiento más de lo que parece.
Asentar y retirar la pieza
La pez se calienta con suavidad hasta que la superficie queda pegajosa y ligeramente hundible con una espátula; el calor excesivo la quema, la oscurece y le hace perder adherencia. La chapa se apoya y se presiona hasta que no queden huecos de aire bajo la zona que se va a trabajar, porque cada burbuja se convierte en una abolladura irregular. Al terminar cada etapa, la pieza se separa calentando el conjunto muy ligeramente o haciendo palanca por un borde, nunca tirando en frío de una zona ya modelada. Los restos se retiran en caliente con papel y, cuando hacen falta, con disolventes adecuados a la resina empleada, siempre con el taller ventilado.
05
Cinceles: cada forma hace un trabajo distinto
Un juego de cincelador no se compra entero: crece con los encargos. Son varillas de acero de entre diez y quince centímetros, de sección cuadrada u octogonal para que no rueden por el banco, con la cabeza recalcada por los golpes y el extremo útil trabajado con la forma que se necesita. Ese extremo se pule con esmero, porque cualquier arañazo se copia en el metal en cada impacto.
Familias principales
- Trazadores. Filo romo y estrecho que deja una línea continua sin cortar. Definen el contorno del dibujo sobre la cara buena.
- Embutidores o bolas. Extremo redondeado de distintos diámetros. Empujan el volumen desde el reverso y hacen todo el trabajo grueso del repujado.
- Planeadores. Cara plana o muy ligeramente convexa. Aplanan fondos, bajan planos enteros y corrigen ondulaciones.
- Perfiladores. Formas curvas, de media caña o en ángulo, para apretar el metal contra la línea ya trazada y dar a los cantos del relieve un perfil limpio.
- Matizadores y fondeadores. Extremo texturado con puntos, rayas o cuadrícula. Cubren el fondo con una trama regular que unifica la superficie y disimula las marcas del trabajo anterior.
Muchos talleres fabrican o rectifican sus propios cinceles a partir de acero al carbono: se forja o se lima la forma, se templa y se reviene hasta obtener un extremo duro que no se deforme pero que tampoco salte. Un cincel demasiado blando se aplasta a los pocos golpes; uno demasiado duro se desconcha y estropea la chapa.
El martillo de cincelar tiene mango fino y flexible que se ensancha hacia el extremo y una cabeza relativamente ancha, pensada para golpear muchas veces por minuto sin mirar la herramienta. La mano que sujeta el cincel es la que dirige; el martillo solo mantiene un ritmo constante.
06
Pasar el dibujo a la chapa
El traspaso del diseño condiciona todo lo que viene después. Conviene partir de un dibujo del tamaño definitivo, con las líneas que realmente van a trazarse y sin sombreados que luego no se sepa cómo interpretar en volumen.
- Preparar la superficieLijado suave y desengrasado. Sobre metal limpio agarra cualquier método de transferencia; sobre metal graso, ninguno.
- Aplicar una base claraUna mano fina de laca, pintura al agua o incluso una capa de blanco de España deja ver el trazo y protege la chapa de las manos.
- Calcar el diseñoCon papel de calco y punta seca, o dibujando directamente si el motivo lo permite. La línea debe quedar visible, pero aún corregible.
- Fijar la chapa en la pezCara buena hacia arriba, sin aire debajo, con la pieza bien asentada y a la altura de trabajo cómoda.
- Trazar con el cincel trazadorSe recorre el contorno con golpes cortos y seguidos hasta obtener una línea continua y de profundidad regular. Esa marca sobrevive al resto del proceso y sirve de referencia por las dos caras.
- Comprobar el reversoAl voltear la chapa, la línea aparece en relieve. Es el momento de ver si el dibujo está completo antes de empezar a mover volumen.
El relieve se construye por etapas, no de una vez
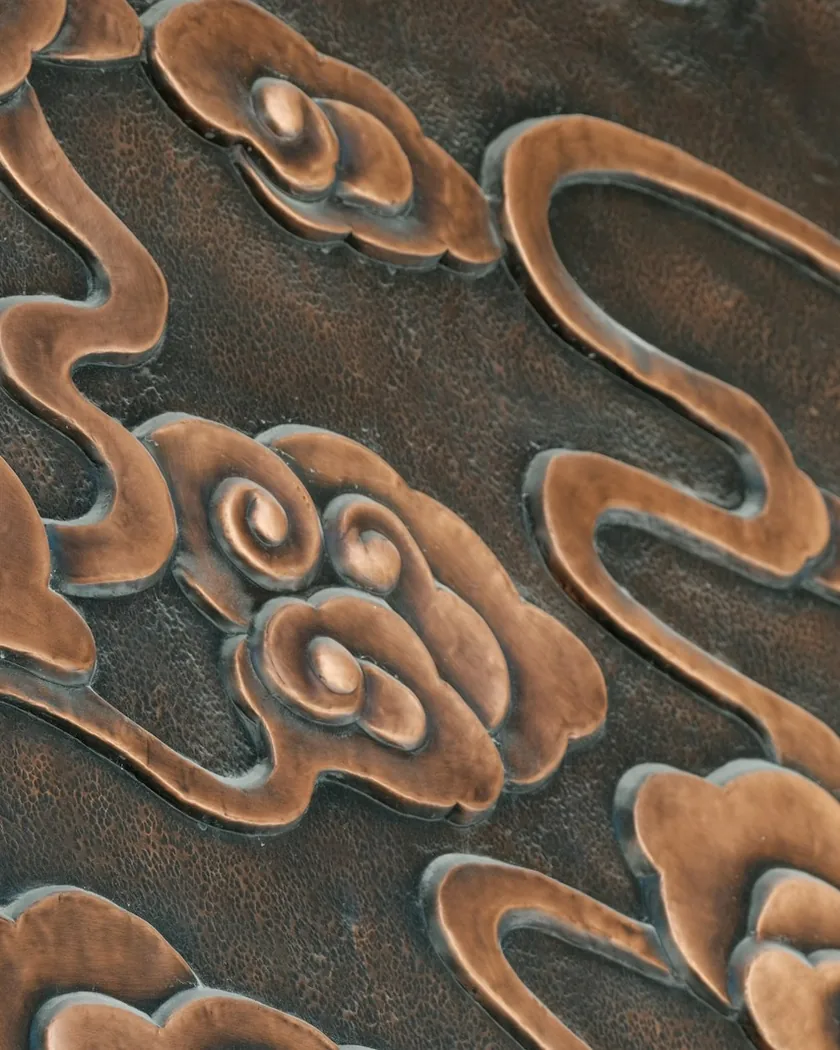
La tentación de todo principiante es sacar la altura definitiva en la primera pasada. El resultado suele ser una chapa adelgazada en las cumbres, con pliegues que ya no se dejan corregir. El volumen se levanta en varias vueltas: primero masas generales desde el reverso con embutidores grandes, luego se voltea la pieza para apretar contornos por el anverso, se vuelve al reverso para subir un poco más, y así hasta llegar a la forma prevista.
Entre vuelta y vuelta hay dos gestos que no se pueden saltar: el recocido y la limpieza de la pez. Trabajar sobre metal endurecido es lo que agrieta las piezas.
Fondo y textura
El fondo se baja con planeadores hasta dejarlo parejo, y después se matiza. Una trama de puntos finos hecha con matizador vuelve mate la superficie, oculta las huellas dispersas de los golpes y hace que la figura destaque sin necesidad de subirla más. La dirección y la densidad de esa trama son una decisión de composición: un punteado apretado y uniforme da un fondo sereno; una trama más abierta o direccional introduce movimiento.
Conviene matizar siempre en la misma dirección de avance y no dejar zonas a medias para otro día, porque el pulso y la presión cambian y la diferencia se nota a contraluz.
07
Recocido: por qué el metal deja de obedecer
Cada golpe deforma la estructura interna del metal y lo endurece. Esa acritud se nota de forma muy concreta: la chapa suena más aguda bajo el cincel, responde menos a los golpes, empieza a rebotar y aparecen pequeñas grietas en los bordes de las zonas más estiradas. Insistir en ese punto es la causa más frecuente de que una pieza avanzada se rompa.
El recocido devuelve el material a un estado dúctil calentándolo de forma uniforme y dejando que la estructura se reorganice. El cobre se lleva a un rojo oscuro visible en penumbra y se mantiene un instante, no más; el latón necesita algo menos de temperatura y un control más atento, porque el sobrecalentamiento puede alterar la aleación; la plata se recuece a temperatura más baja y agradece que se haga con luz tenue para juzgar bien el color.
Después del calentamiento
- El cobre y el latón pueden enfriarse al aire o en agua; la plata suele dejarse enfriar un poco antes de tocar el agua para evitar deformaciones.
- La capa de óxido se retira en un baño de decapado suave, con guantes, gafas y buena ventilación, y se aclara después con agua abundante.
- La pieza se seca por completo antes de volver a la pez: la humedad impide que agarre.
- La chapa recocida se marca y se raya con mucha facilidad, así que conviene apoyarla sobre superficie limpia y manipularla por los bordes.
En un relieve de cierta profundidad, cuatro, seis o más recocidos a lo largo del trabajo no son una anomalía, son el ritmo normal.
08
Igualar el borde y montar la pieza
Cuando el relieve está terminado, el perímetro casi nunca lo está. El metal ha corrido hacia el centro y hacia fuera de forma desigual y el contorno queda ondulado. Ese margen que se dejó al cortar la chapa cumple ahora su función.
El borde se aplana con planeadores sobre una superficie dura y lisa, trabajando desde el interior hacia fuera, y solo después se recorta a la línea definitiva con tijeras de chapa o segueta. El canto se lima y se pasa con lija fina hasta que no corte al tacto. Si la pieza va a llevar el borde doblado hacia atrás, se marca la línea de plegado, se recuece la zona y se dobla poco a poco, sin forzar las esquinas.
Formas habituales de sujeción
- Borde plegado sobre un bastidor de madera, que tensa y endurece la chapa a la vez.
- Remaches o tornillos pasantes en puntos discretos del fondo, previstos antes de empezar el relieve.
- Relleno del reverso con una masa rígida cuando la pieza tiene volúmenes profundos y va a manipularse.
- Marco o placa de soporte independiente, útil para trabajos que se van a colgar.
Merece la pena decidir el sistema de montaje antes de trazar el dibujo. Un tornillo que aparece a última hora en mitad de una figura obliga a resolver un problema que no existía.
09
Pátina y protección de la superficie
La pátina cumple dos funciones a la vez: oscurece los huecos para que el relieve se lea y unifica una superficie que, después de tantas manipulaciones, tiene tonos desiguales. Antes de patinar hay que dejar el metal absolutamente limpio; cualquier huella dactilar o resto de grasa aparecerá como una mancha clara cuando el resto oscurezca.
Coloraciones frecuentes
- Sulfuro de potasio en disolución. Sobre cobre y plata da tonos que van del pardo al gris casi negro según la concentración y el tiempo de contacto. Se aplica en frío o en tibio y se detiene con agua.
- Ambientes amoniacales con sal. Producen verdes de tipo cardenillo sobre cobre y latón; son lentos, poco uniformes y difíciles de repetir dos veces igual.
- Calor controlado. El propio calentamiento genera irisaciones y pardos sobre el cobre limpio, sin más producto que la llama y el tiempo.
El efecto se busca casi siempre por contraste: se oscurece toda la pieza y después se rebaja la pátina en las partes altas del relieve con lana de acero fina, un abrasivo muy suave o simplemente una gamuza, dejando el tono oscuro alojado en el fondo matizado y en los surcos. Es un ajuste que se hace mirando la pieza desde lejos cada pocos minutos.
Trabajar con productos químicos exige guantes, protección ocular y ventilación, y no mezclar nunca preparados por probar. Una vez alcanzado el color, la superficie se estabiliza con cera microcristalina aplicada en capa fina y pulida con paño, o con una laca transparente si la pieza va a estar expuesta a manipulación frecuente. Conviene recordar que la cera necesita renovarse cada cierto tiempo y que las lacas, al saltar, obligan a rehacer la zona entera.
10
Contacto
Bolutago es un proyecto editorial. Si detectas un error, quieres matizar algo de lo publicado o proponer un tema relacionado con el cincelado y el repujado que aquí no esté tratado, puedes escribir a la dirección del proyecto.
No hay formularios, registro ni suscripciones: el correo es la única vía de contacto.